Alexander O. Schweizer
Geschäftsführender Gesellschafter
Führt das Haus in dritter Generation – Ihr direkter Draht in die Geschäftsleitung.

Lohnveredler seit 1932 · Heilbronn
16 Verfahren unter einem Dach – vom Einzelstück bis zur Mittelserie, galvanisch veredelt in Heilbronn, in dritter Generation.
Verzinken, Vernickeln, chemisch Nickel, Eloxal, Harteloxal, Elektropolieren und mehr. Mit eigenem Labor, eigenem Warmlager und einem Qualitätsprotokoll für jedes Verfahren.
Das Unternehmen
Im Dezember 1932 gründete Xaver Schweizer mit einem Geschäftspartner in Heilbronn einen galvanischen Betrieb, den er 1953 als Alleininhaber übernahm. Heute wird das Familienunternehmen in der dritten Generation geführt.
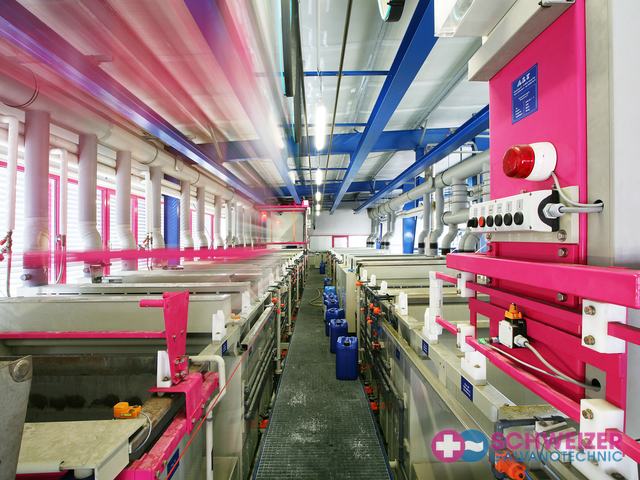
Aus dem Betrieb von damals ist ein Haus mit modernster Galvanotechnik geworden – spezialisiert auf die galvanische Oberflächenbeschichtung von Einzelstücken, Klein- und Mittelserien. Was Kunden schätzen: hohe Flexibilität bei kurzen Verarbeitungszeiten.
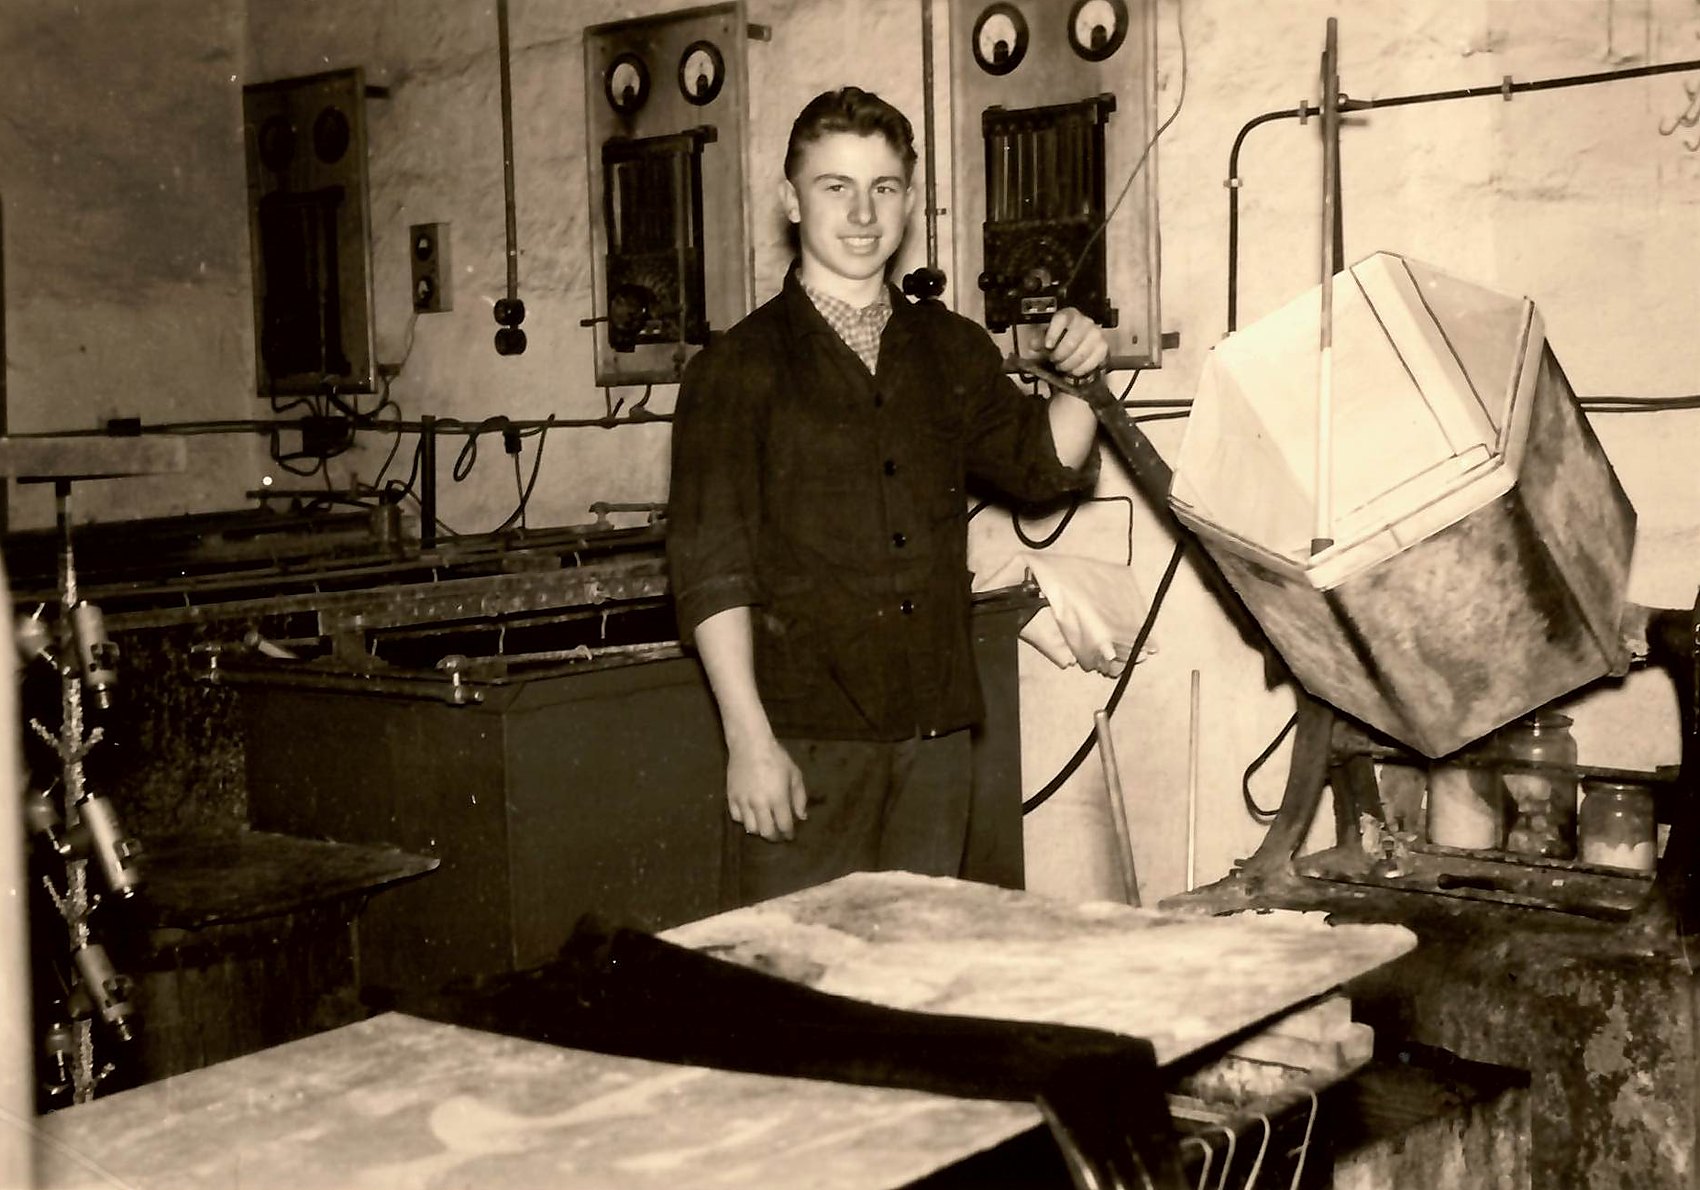 Galvanik Heilbronn · die Anfangsjahre
Im Dezember 1932 gründete Xaver Schweizer in Heilbronn einen galvanischen Betrieb, den er 1953 als Alleininhaber übernahm. Heute führt die dritte Generation das Familienunternehmen – mit modernster Technik und kurzen Wegen zur Chefetage.
Führt das Haus in dritter Generation – Ihr direkter Draht in die Geschäftsleitung.
Qualität ist für uns Herausforderung und Verpflichtung zugleich.
Unser vorrangiges Ziel ist es, unsere Kunden zu begeistern und sie davon zu überzeugen, uns unseren Mitbewerbern vorzuziehen – konsequent verfolgt, indem nur Vereinbarungen getroffen werden, die sicher erfüllt werden können.
Leistungen
Sechzehn galvanische, chemische und thermische Verfahren unter einem Dach – filtern Sie nach Art der Behandlung, öffnen Sie die Details und fragen Sie direkt aus der Karte heraus an.
Zinkschicht aus dem Elektrolyt – nach Passivieren ein sehr guter Korrosionsschutz bei nahezu glatter Oberfläche.
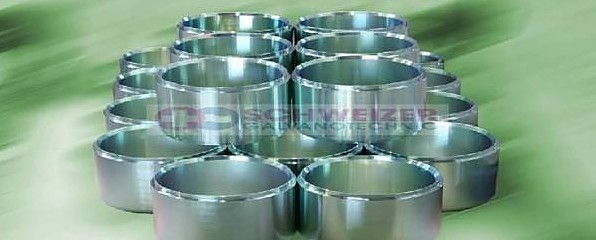
Durch Eintauchen der metallischen Rohware in ein Zinkelektrolyt scheidet sich nach Anlegen einer elektrischen Spannung eine dünne Zinkschicht auf dem Werkstück ab. Das galvanische Verzinken ist nicht zu verwechseln mit Verfahren, bei denen die Werkstücke in eine Zinkschmelze getaucht werden (Feuerverzinken).
Silberhelle, leicht gelbliche Glanzschicht – einebnend, leitfähig, dekorativ.
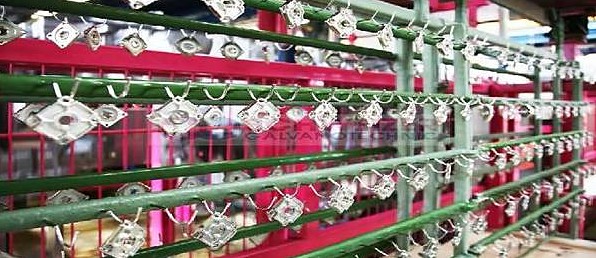
Beim Vernickeln wird das Werkstück mit einer Nickelschicht überzogen. Nickel hat eine silberhelle Farbe mit leicht gelblichem Ton. Die Schicht wird elektrolytisch aus Nickelelektrolyten abgeschieden. Über organische Zusätze und Verfahrensparameter werden feine Unregelmäßigkeiten eingeebnet und eine glänzende Oberfläche erzeugt.
Schichtverteilung 1:1 auch in Bohrungen und Hinterschnitten. Bis 250 kg Rohwarengewicht.
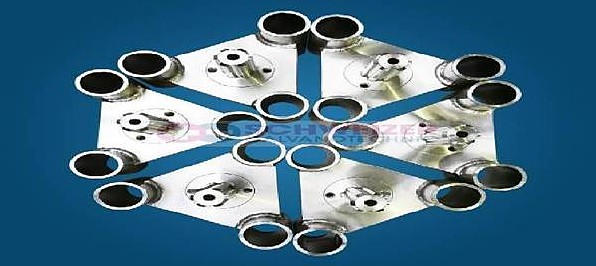
Das chemische Vernickeln zählt zu den Reduktionsverfahren und benötigt keine externe Stromquelle. Die Abscheidung startet und hält sich selbstständig in Gang. Abgeschieden wird eine Nickel-Phosphor-Legierung. Die Elektrolytwartung erfolgt kontinuierlich online über einen mikroprozessorgesteuerten Controller – dadurch engste Toleranzen in der Elektrolytführung. Das Verfahren ist auch unter den Markenbezeichnungen DNC, Durni-Coat, Kanigen oder Niplate bekannt. Allen liegt die DIN EN ISO 4527 zugrunde.
Die klassische Zwischenschicht: Haftvermittler und Diffusionssperre vor Nickel und Zinn.
Beim Verkupfern wird das Werkstück mit einer Kupferschicht überzogen. Kupferschichten dienen häufig als Zwischenschicht zur Verbesserung von Korrosionsbeständigkeit und Haftfestigkeit vor dem Vernickeln und Verzinnen – und als Diffusionssperre zwischen Buntmetalllegierungen und einer abschließenden Verzinnung.
Sehr dünne Schichten mit guter Korrosionsbeständigkeit – für Elektronik und Lebensmittelkontakt.
Durch Eintauchen der metallischen Rohware in einen Zinnelektrolyt scheidet sich nach Anlegen einer elektrischen Spannung eine dünne Zinnschicht ab. Nicht zu verwechseln mit Verfahren, bei denen die Werkstücke in eine Zinnschmelze getaucht werden.
Chrom(VI)-freie Alternative zur Chromatierung – als Dickschicht-, Blau- und Schwarzpassivierung.
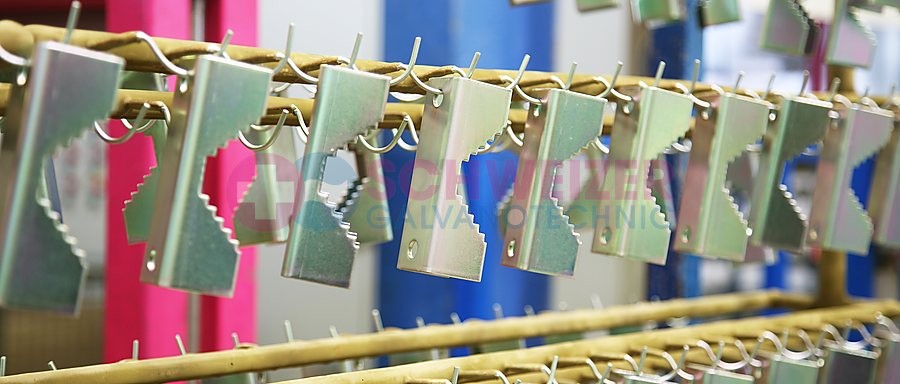
Eine Alternative zu Chrom(VI)-haltigen Chromatierungen ist die Passivierung. Durch Eintauchen in entsprechende Elektrolyte entsteht eine Konversionsschicht. Zahlreiche Untersuchungen bestätigen, dass die Korrosionsbeständigkeit mit der Schutzwirkung chromhaltiger Chromatierungen vergleichbar ist. Angeboten werden Dickschichtpassivierung sowie Blau- und Schwarzpassivierung.
Der wirtschaftliche Haftgrund vor Lack, Pulver und Zink-Lamelle – auch als Bondern oder Parkerisieren bekannt.
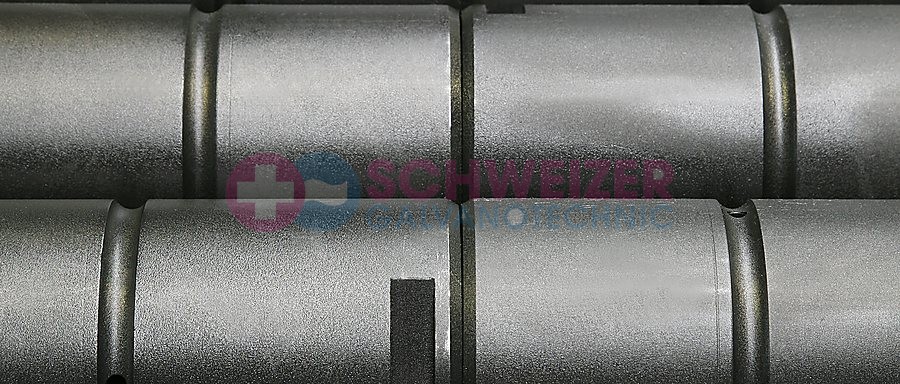
Die Phosphatierung erzeugt durch chemische Reaktion eine Konversionsschicht aus fest haftenden Metallphosphaten. Das Verfahren ist auch unter den Markenbezeichnungen Bondern oder Parkerisieren bekannt.
Tiefschwarz im Sub-µm-Bereich: keine Beeinträchtigung von Passungen, Maßhaltigkeit bleibt erhalten.
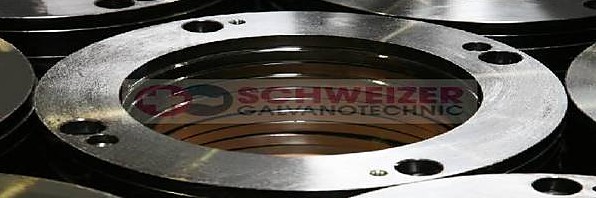
Das Verfahren erzeugt eine dekorative schwarze Oxidschicht, die als schwache Schutzschicht auf eisenhaltigen Oberflächen die Korrosion vermindert. Durch Tauchen in kochende alkalische Lösung oder Salzschmelze bilden sich tiefschwarze Mischoxidschichten. Die Brünierschicht wird mit Korrosionsschutzöl nachbehandelt. Genormt nach DIN 50938.
Harte, fest verbundene Oxidschicht auf Aluminium – im Haus farblos/natur, anschließend verdichtet.
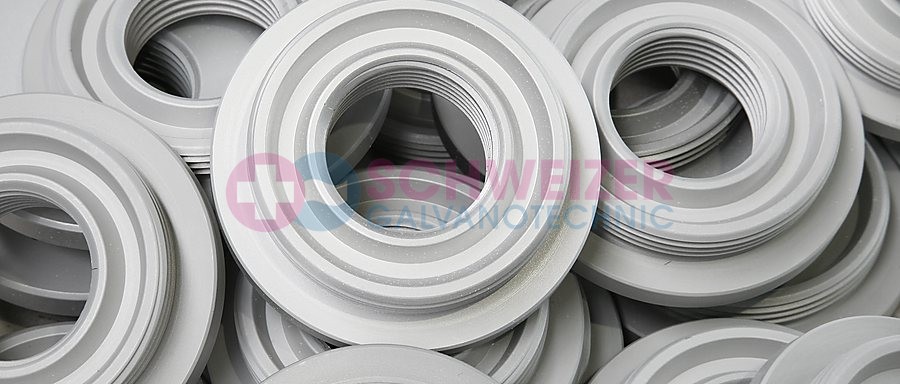
Das Eloxalverfahren (elektrolytisch oxidiertes Aluminium) wandelt die Metalloberfläche von Aluminium elektrochemisch in eine dichte, sehr harte Oxidschicht mit keramischem Charakter um, die fest mit dem Grundmaterial verbunden ist. Im zweiten Schritt werden die Poren durch Verdichten (Sealing) geschlossen. Vorbehandlungen: E0 nur entfettet, E6 chemisch gebeizt (E2/E4 nicht im Angebot). Nachbehandlung: EV 1 farblos/natur – Färbungen werden nicht angeboten.
Besonders harte, verschleißfeste Oxidschicht im gekühlten Elektrolyt – Standard 30–60 µm.
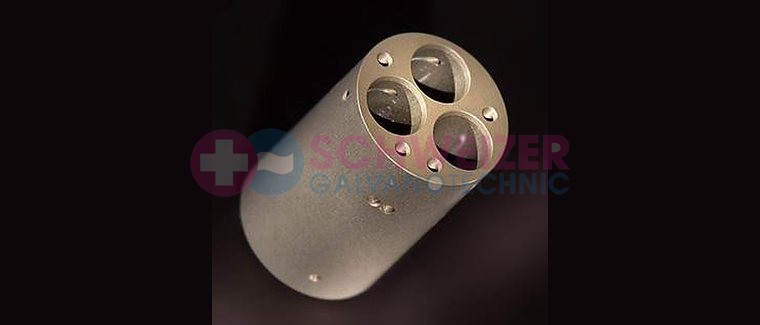
Beim Harteloxieren – auch Hartanodisieren oder Hartcoatieren – werden auf Aluminiumlegierungen besonders harte und verschleißfeste Oxidschichten erzeugt. Die Schicht entsteht im gekühlten Elektrolyt mittels Gleichstrom; ihre Poren sind dichter und kleiner als bei herkömmlichem Eloxal. Legierungsbedingte Eigenfärbung grau bis braun. Bleihaltige Werkstücke werden nicht harteloxiert.
Chrom(VI)-freie Konversionsschicht, 20–50 nm – freigegeben nach TL 124/01 für die Audi-Normen 82427 und 82428. Weitere Freigaben u. a. nach DBL und PTL.
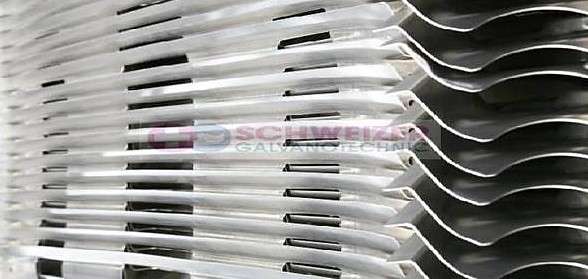
Waschen, Beizen und Konversionsbeschichten ist eine Chrom(VI)-freie Konversionsschicht für Aluminiumbauteile, auch für Aluguss- und Schmiedeteile. Das Unternehmen ist nach TL 124/01 seit dem Jahr 2000 für die Audi-Norm 82427 und 82428 und weitere TLs anderer Hersteller freigegeben. Möglich ist zusätzlich die Ausscheidungshärtung von Aluminium (Warmauslagern) von T4 nach T6.
Abtrag im Mikrobereich: glatt, glänzend, feinstentgratet – Keime haften schlechter an.
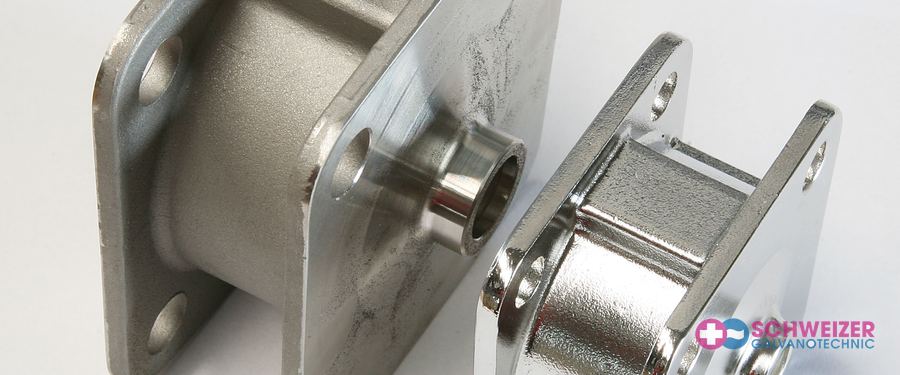
Elektropolieren ist ein elektrochemisches Abtragverfahren mit Fremdstromquelle. Das anodisch geschaltete Werkstück erhält unter Einwirkung eines werkstoffspezifischen Elektrolyten seine Politur. Der Abtrag erstreckt sich bevorzugt auf die Rauigkeiten; Ecken und Kanten werden systembedingt stärker abgebaut, was eine Feinstentgratung bewirkt.
Schweißnähte und Anlauffarben weg, Passivschicht wieder aufgebaut.
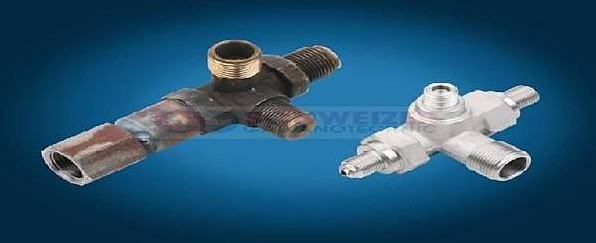
Durch das Beizen in Salpetersäure/Flusssäure werden Schweißnähte und Anlauffarben entfernt und der Korrosionsschutz erhöht. Salpetersäure wirkt stark oxidierend auf Edelstähle: An der Oberfläche bildet sich eine Passivschicht (Oxidschicht) aus, freie Eisenbestandteile werden herausgelöst.
Jede Prozesskette beginnt hier – mild oder stark alkalisch, je nach Werkstoff.
Jede chemische oder galvanische Prozessabfolge beginnt mit dem Entfetten des Bauteils. Heute üblich ist die Abkochentfettung: eine alkalische Elektrolytlösung aus Wasser, Buildersalzen und Tensiden, gefahren bei 55–95 °C. Unterschieden wird in mild alkalisch (Aluminium, Buntmetalle, Zinkdruckguss) und stark alkalisch (Stahl und Edelstahl); je nach Tensid demulgierend oder emulgierend eingestellt. Die optimale Konfiguration wird im eigenen Labor ermittelt.
Nach dem Galvanisieren den Wasserstoff im Gefüge verteilen, bevor er zum Sprödbruch führt.
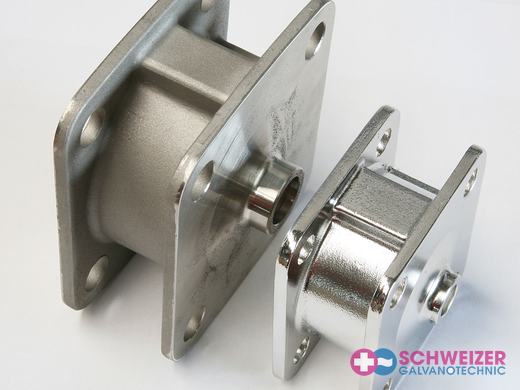
Beim Tempern wird das Material im Ofen über einen längeren Zeitraum erhitzt, um mechanische Spannungen zu kontrollieren oder das Gefüge zu verändern. Beim Beizen in Säure wird Wasserstoff frei, der sich im Metallgefüge einlagert, Nester bildet und es damit instabil macht. Um einen Sprödbruch zu verhindern, wird nach dem Galvanisieren bei 180–230 °C – je nach Härtegrad – getempert und der Wasserstoff im Gefüge verteilt.
Aushärten nach definiertem Temperatur-Zeit-Ablauf – für die endgültige Festigkeit.
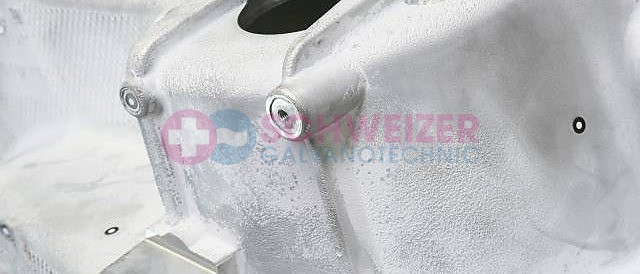
Bei der Wärmebehandlung von Aluminium kommt es nach genau definiertem Temperatur-Zeit-Ablauf zu Diffusionsvorgängen zwischen den Legierungspartnern. Die entstehenden metastabilen Phasen bewirken einen Aushärteeffekt und damit die endgültige Festigkeit bzw. eine Erhöhung der Zugfestigkeit. Im Lieferprogramm: Warmauslagerung von T4 nach T6 für Aluminiumguss, Strangpress-/Gussprofile und Blechteile.
Verfahrensmatrix
Trommel oder Gestell, Stahl, Edelstahl, Aluminium, Messing und Druckguss – Sonderverfahren nach Rücksprache. Die Tabelle führt die 15 schicht- und wärmebildenden Verfahren; die Reinigung und Vorbehandlung steht als weiteres Verfahren vor jedem davon und erzeugt selbst keine Schicht.
← Tabelle seitlich scrollen →
| Technologie | Trommel | Gestell | Stahl | VA | Alu | Messing | Druckguss Alu | Druckguss Zink | RoHS |
|---|---|---|---|---|---|---|---|---|---|
| Brünieren | ✓ | ✓ | ✓ | – | – | – | – | – | RoHS ✓ |
| Edelstahl (VA) beizen/passivieren | ✓ | ✓ | – | ✓ | – | – | – | – | RoHS ✓ |
| Elektropolieren / glänzen | – | ✓ | – | ✓ | – | – | – | – | RoHS ✓ |
| Eloxalverfahren | – | ✓ | – | – | ✓ | – | ✓ | – | RoHS ✓ |
| Harteloxal | – | ✓ | – | – | ✓ | – | – | – | RoHS ✓ |
| Kupfer (Cu) galvanisch | ✓ | ✓ | ✓ | – | – | ✓ | – | ✓ | RoHS ✓ |
| Nickel-Phosphor (chemisch) | ✓ | ✓ | ✓ | ✓ | – | ✓ | – | ✓ | RoHS ✓ |
| Nickel (Ni) galvanisch | ✓ | ✓ | ✓ | – | – | ✓ | – | – | RoHS ✓ |
| Passivieren | ✓ | ✓ | ✓ | ✓ | ✓ | – | ✓ | ✓ | RoHS ✓ |
| Phosphatieren | ✓ | ✓ | ✓ | – | – | – | – | – | RoHS ✓ |
| Tempern / Wasserstoffentspröden | ✓ | ✓ | ✓ | – | – | – | – | – | RoHS ✓ |
| Warmauslagern | – | ✓ | – | – | ✓ | – | ✓ | – | RoHS ✓ |
| WBK (Alodine/Bonderite) | ✓ | ✓ | – | – | ✓ | – | ✓ | – | RoHS ✓ |
| Zink (Zn) galvanisch | ✓ | ✓ | ✓ | – | – | ✓ | – | ✓ | RoHS ✓ |
| Zinn (Sn) galvanisch | ✓ | ✓ | ✓ | – | – | ✓ | – | ✓ | RoHS ✓ |
Alle 15 Verfahren sind RoHS-konform.
Edelstahl-Wissen
Ob V2A, 18-10, Nirosta oder Chromargan – all diese Begriffe stehen für rost- und korrosionsbeständige Edelstähle. Die meisten Bezeichnungen sind jedoch keine technischen Normen, sondern historische Marken- und Herstellernamen:
Ein geschützter Marketingname des Herstellers WMF. Der Name setzt sich aus „Chrom“ und „Argan“ zusammen – angelehnt an das lateinische Wort Argentum für Silber, was dem Werkstoff mehr Wertigkeit verleihen sollte. Dahinter steckt ein austenitischer Stahl mit 18 % Chrom und 10 % Nickel (daher auch die Bezeichnung „18-10“).
Markennamen von Krupp (Nirosta) bzw. den Deutschen Edelstahlwerken (Remanit).
Internationale Begriffe aus dem Französischen (inoxydable) und Englischen.
Allgemein spricht man ab einem Chromgehalt von etwa 10–12 % von korrosionsbeständigem Stahl. Da diese Legierungen hochwertige Elemente enthalten, ist Edelstahl deutlich teurer als herkömmlicher Stahl.
Die Bezeichnungen gehen auf die „Versuchsschmelzen“ der Firma Krupp aus dem Jahr 1912 zurück. Heute unterteilen sie die gängigsten Edelstahl-Werkstoffe in zwei Hauptgruppen:
⇄ Tabelle seitlich wischen
| Merkmal | V2A (Versuchsschmelze 2 Austenit) | V4A (Versuchsschmelze 4 Austenit) |
|---|---|---|
| Zusammensetzung | Legiert mit Chrom und Nickel. | Enthält zusätzlich 2 % Molybdän. |
| Beständigkeit | Rostfrei unter normalen Bedingungen. | Besonders resistent gegen Säuren und Chloride (z. B. Salz- oder Chlorwasser). |
| Verarbeitung | Sehr gut verformbar, polierbar und gut zu verarbeiten. | Gut kalt umformbar (biegen/stanzen), aber schwerer zu zerspanen (drehen/fräsen). |
| Einsatzbereiche | Alltagsgegenstände, Küchenutensilien, klassischer Apparatebau. | Chemische Industrie, Schwimmbäder, küstennahe Außenbereiche. |
| Gängige Werkstoffnummern | 1.4301 (Standard-V2A) 1.4307 (kohlenstoffarm) 1.4305 (gut zerspanbarer Automatenstahl – in unserem Badtyp nicht elektropolierbar) | 1.4401 (Standard-V4A) 1.4404 (Einstiegsklasse in die Seewasserbeständigkeit) 1.4571 (titanlegiert, extrem hitzefest) |
Nachstehend finden Sie die Werkstoffnummern mit Normbezeichnung und ASTM/AISI-Angabe – jeweils mit der Eignung für das Elektropolieren. Suchen Sie nach Werkstoff-Nr., ASTM/AISI oder Normbezeichnung – oder filtern Sie nach Eignung.
| Werkstoff-Nr. | Normbezeichnung | ASTM / AISI | Eignung |
|---|---|---|---|
| 1.3952X4CrNiMoN18-14 | X4CrNiMoN18-14 | F 316 LN | befriedigend |
| 1.3964X2CrNiMnMoNNb21-16-5-3 | X2CrNiMnMoNNb21-16-5-3 | A 479 | befriedigend |
| 1.4000X6Cr13 | X6Cr13 | 410 S | befriedigend |
| 1.4016X6Cr17 | X6Cr17 | 430 | befriedigend |
| 1.4021X20Cr13 | X20Cr13 | 420 | befriedigend |
| 1.4028X30Cr13 | X30Cr13 | 420 F | befriedigend |
| 1.4031X39Cr13 | X39Cr13 | 420 | befriedigend |
| 1.4034X46Cr13 | X46Cr13 | 420 | befriedigend |
| 1.4057X17CrNi16-2 | X17CrNi16-2 | 431 | gut |
| 1.4059G-X22CrNi17 | G-X22CrNi17 | 431 | befriedigend |
| 1.4104X14CrMoS17 | X14CrMoS17 | 430 F | befriedigend |
| 1.4113X6CrMo17-1 | X6CrMo17-1 | 434 | befriedigend |
| 1.4117X38CrMoV15 | X38CrMoV15 | 420 | befriedigend |
| 1.4120X20CrMo13 | X20CrMo13 | 420 | befriedigend |
| 1.4197X20CrNiMoS13-1 | X20CrNiMoS13-1 | 420 F | befriedigend |
| 1.4300X12CrNi18-8 | X12CrNi18-8 | 302 | sehr gut |
| 1.4301X5CrNi18-10 | X5CrNi18-10 | 304 | sehr gut |
| 1.4303X5CrNi18-12 | X5CrNi18-12 | 305 | sehr gut |
| 1.4305X10CrNiS-18-9 | X10CrNiS-18-9 | 303 | zerstörend |
| 1.4306X2CrNi18-11 | X2CrNi18-11 | 304L | gut |
| 1.4308G-X6CrNi19-9 | G-X6CrNi19-9 | 304 | befriedigend |
| 1.4310X12CrNi17-7 | X12CrNi17-7 | 301 | sehr gut |
| 1.4331X2CrNi21-10 | X2CrNi21-10 | ER 308 L | gut |
| 1.4362X2CrNiN23-4 | X2CrNiN23-4 | A 240 | befriedigend |
| 1.4401X5CrNiMo17-12-2 | X5CrNiMo17-12-2 | 316 | sehr gut |
| 1.4404X2CrNiMo17-13-2 | X2CrNiMo17-13-2 | 316 L | sehr gut |
| 1.4406X2CrNiMoN17-11-2 | X2CrNiMoN17-11-2 | 316 LN | gut |
| 1.4408G-X6CrNiMo18-10 | G-X6CrNiMo18-10 | 316 | befriedigend |
| 1.4410X2CrNiMoN25-7-4 | X2CrNiMoN25-7-4 | 2507 | befriedigend |
| 1.4418X4CrNiMo18-11 | X4CrNiMo18-11 | – | gut |
| 1.4419X38CrMo14 | X38CrMo14 | – | befriedigend |
| 1.4429X2CrNiMoN17-13-3 | X2CrNiMoN17-13-3 | 316 LN | gut |
| 1.4435X2CrNiMo18-14-3 | X2CrNiMo18-14-3 | 316 L | sehr gut |
| 1.4439X2CrNiMoN17-13-5 | X2CrNiMoN17-13-5 | 317 LMN | gut |
| 1.4441X2CrNiMo18-15-3 | X2CrNiMo18-15-3 | 316 L | sehr gut |
| 1.4456X8CrMnMoN18-18-2 | X8CrMnMoN18-18-2 | – | gut |
| 1.4462X2CrNiMoN22-5-3 | X2CrNiMoN22-5-3 | Duplex 2205 | gut |
| 1.4512X6CrTi12 | X6CrTi12 | 409 | befriedigend |
| 1.4529X1NiCrMoCuN25-20-7 | X1NiCrMoCuN25-20-7 | 925 | sehr gut |
| 1.4539X1NiCrMoCu25-20-5 | X1NiCrMoCu25-20-5 | 904 L | gut |
| 1.4541X6CrNiTi18-10 | X6CrNiTi18-10 | 321 | gut |
| 1.4542X5CrNiCuNb17-4 | X5CrNiCuNb17-4 | 630 | befriedigend |
| 1.4544X10CrNiTi189 | X10CrNiTi189 | 321 | befriedigend |
| 1.4545X5CrNiCuNb15-5-4 | X5CrNiCuNb15-5-4 | XM 12 | gut |
| 1.4546X5CrNiNb18-10 | X5CrNiNb18-10 | 348 | befriedigend |
| 1.4548X5CrNiCuNb17-4-4 | X5CrNiCuNb17-4-4 | 630 | befriedigend |
| 1.4552G-X5CrNiNb18-9 | G-X5CrNiNb18-9 | 347 | befriedigend |
| 1.4567X3CrNiCu18-9-4 | X3CrNiCu18-9-4 | 304 Cu | gut |
| 1.4568X7CrNiAl17-7 | X7CrNiAl17-7 | 631 | befriedigend |
| 1.4571X6CrNiMoTi17-12-2 | X6CrNiMoTi17-12-2 | 316 Ti | gut |
| 1.4580X6CrNiMoNb17-12-2 | X6CrNiMoNb17-12-2 | 316 Cb | gut |
| 1.4581G-X5CrNiMoNb18-10 | G-X5CrNiMoNb18-10 | 316 Ti | gut |
| 1.4828X15CrNiSi20-12 | X15CrNiSi20-12 | 309 | befriedigend |
| 1.4840G-X15CrNi25-20 | G-X15CrNi25-20 | 310S | gut |
| 1.4876X10NiCrAlTi32-20 | X10NiCrAlTi32-20 | B163 | befriedigend |
| 1.4923X22CrMoV12-1 | X22CrMoV12-1 | A 193 B7 | befriedigend |
| 2.4602NiCr21Mo14W | NiCr21Mo14W | 22 | gut |
| 2.4668NiCr19NbMo | NiCr19NbMo | 718 | befriedigend |
| 2.4816NiCr15Fe | NiCr15Fe | 600 | befriedigend |
| 2.4856NiCr22Mo9Nb | NiCr22Mo9Nb | 625 | befriedigend |
Kein Werkstoff gefunden. Ihr Werkstoff ist nicht dabei? Fragen Sie uns gern direkt an.
Es kommt auf den Einsatzort an. Für den normalen Innen- und Außenbereich (z. B. Geländer, Küchen) reicht V2A völlig aus. Kommt der Stahl jedoch mit Salz, Chlor oder aggressiven Säuren in Kontakt (z. B. im Poolbau oder in Küstennähe), ist V4A zwingend notwendig.
Nein, beide Stahlsorten gehören zu den austenitischen Stählen und sind im Lieferzustand nicht magnetisch. Durch starke Kaltverformung (z. B. Biegen oder Tiefziehen) kann jedoch ein geringer, technischer Restmagnetismus entstehen.
Der gängigste Nachfolger des historischen V2A-Stahls ist der Werkstoff 1.4301 (X5CrNi18-10). Er ist der weltweit am häufigsten eingesetzte rostfreie Stahl.
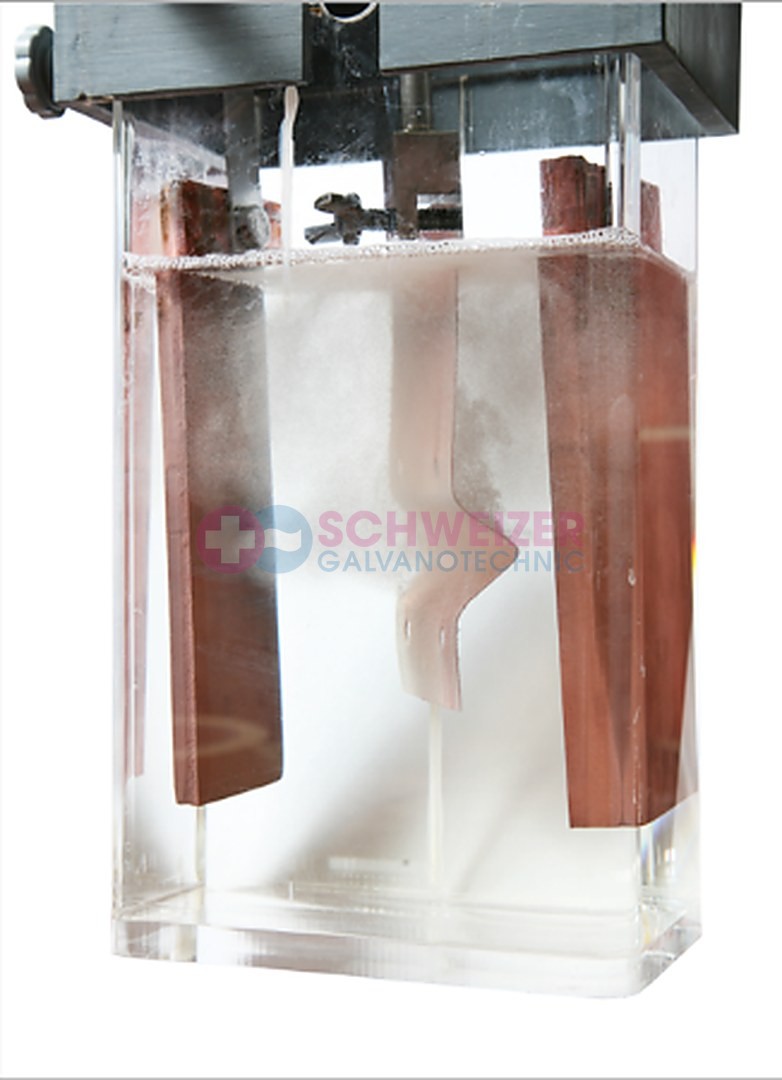 Elektrolytprüfung im Labor
Qualität & Labor
Ein chemisches Labor, ganztägig besetzt, und ein technisches Labor mit moderner Prüftechnik. Testabscheidungen im Labormaßstab bilden die Grundlage für die Produktion – bevor eine Serie startet.
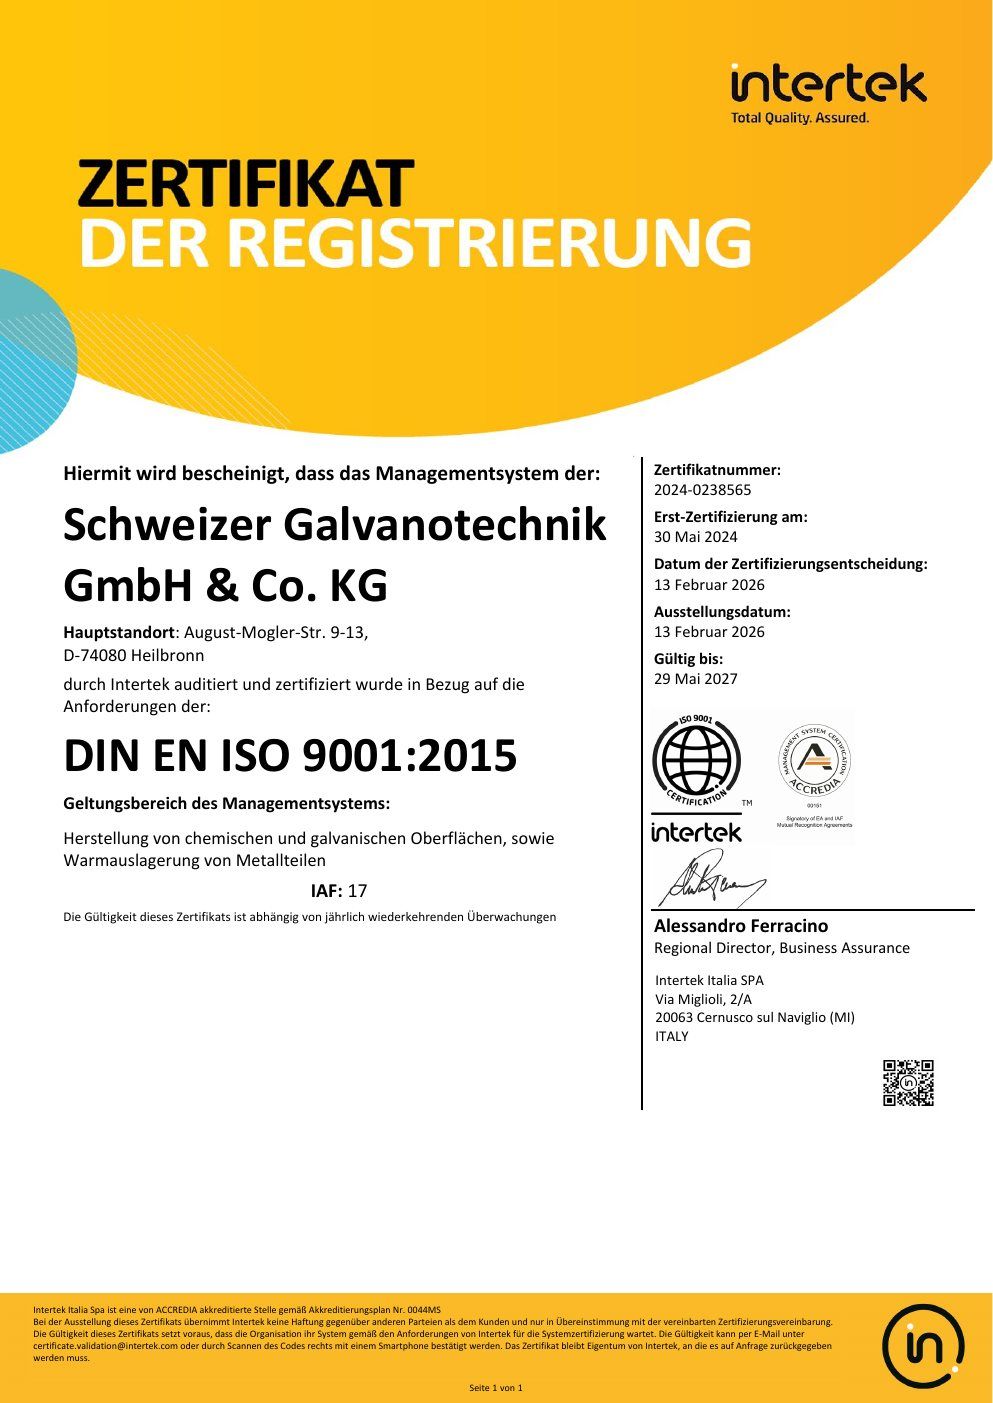
Die Zertifizierungsstelle Intertek bescheinigt ein Qualitätsmanagement nach DIN EN ISO 9001:2015 – für die Herstellung von chemischen und galvanischen Oberflächen sowie die Warmauslagerung von Metallteilen. Zertifikat-Nr. 2024-0238565, gültig bis 29.05.2027.
Für das WBK-Verfahren an Aluminium besteht seit dem Jahr 2000 eine Freigabe nach TL 124/01 für die Audi-Normen 82427 und 82428. Weitere Freigaben u. a. nach DBL und PTL.
Direkt der Geschäftsleitung unterstellt, mit qualifizierten Mitarbeitern und kontinuierlicher Überprüfung möglicher Verbesserungspotentiale.
Bevor eine kritische Geometrie in Serie geht, liefert die Testabscheidung im Labormaßstab eine verlässliche Grundlage.
Umwelt & Energie
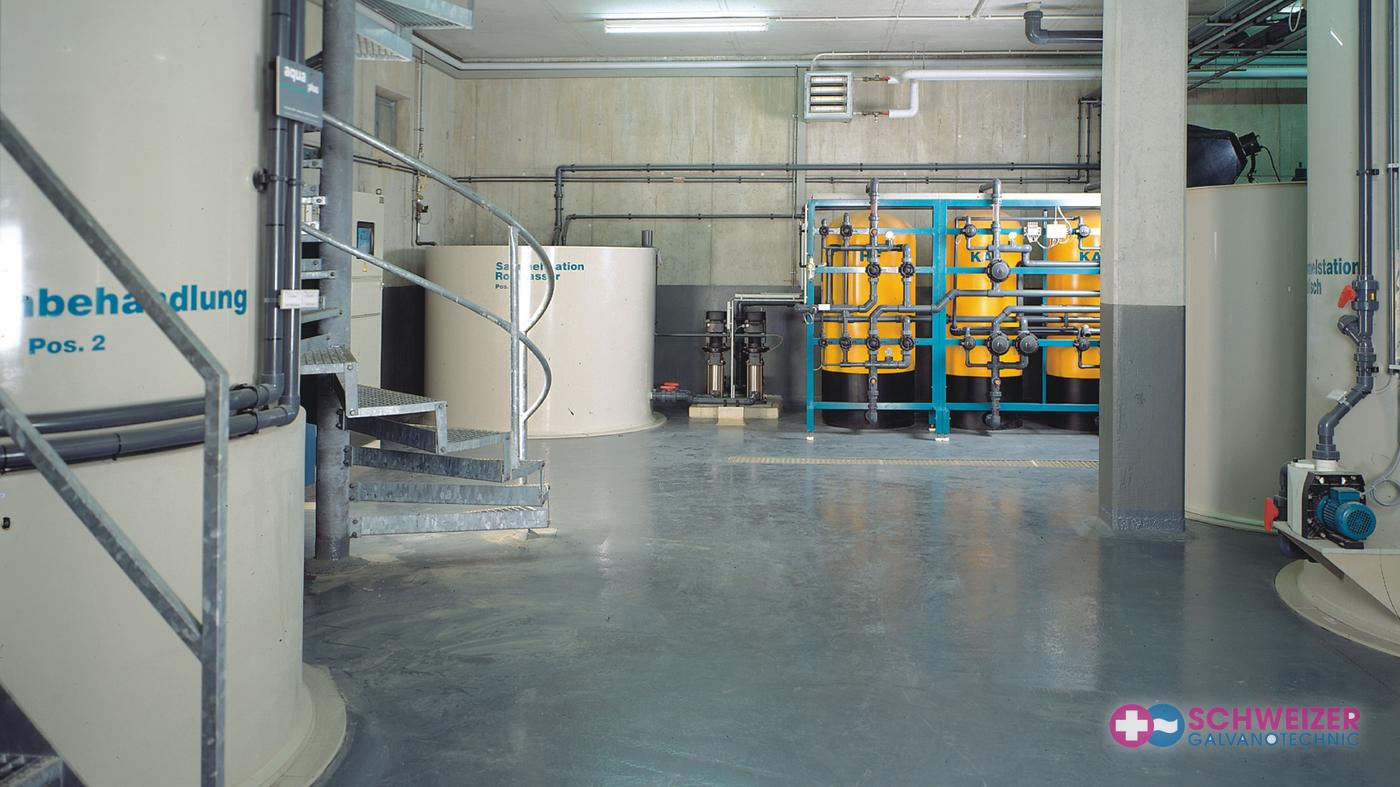
Der nachhaltige Umgang mit Rohstoffen ist im Betrieb technisch verankert – nicht als Absichtserklärung, sondern als Anlagentechnik.
Eigene Photovoltaikanlage auf dem Betriebsgelände.
Eigenes BHKW mit eigener Wärmerückgewinnung – energetische Ressourcen werden geschont.
In vielen Bereichen wird auf Regenwasser statt Frischwasser zurückgegriffen.
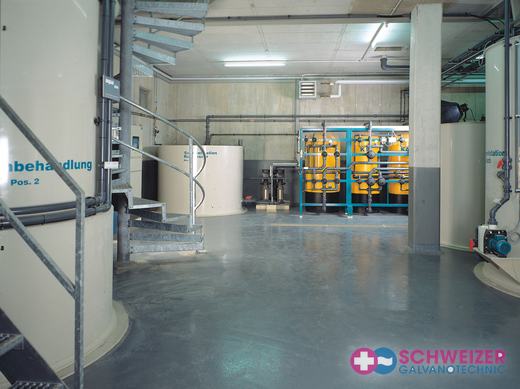
Eigene Abwassertechnik im Haus: Prozesswasser wird aufbereitet, Bäder und Abwasser werden laufend kontrolliert.
PFOS wird in unserem Betrieb nicht verwendet. Alle Technologien der Verfahrensübersicht sind RoHS-konform. Wie wir Chrom(VI) Schritt für Schritt aus dem Betrieb genommen haben, steht unten.
Chrom(VI) im Betrieb
Für Einkauf und Konstruktion: der Weg unserer Oberflächen weg von sechswertigem Chrom.
So läuft ein Auftrag
Sechs Schritte, die bei jedem Auftrag gleich sind – egal ob Einzelstück oder Mittelserie.
Verfahren, Werkstoff, Stückzahl und Termin – per Formular, Telefon oder direkt an anfrage@schweizer-galvano.de. Je genauer die Angaben, desto schneller die Rückmeldung.
Bei kritischen Geometrien oder neuen Werkstoffen liefert das hauseigene Labor die Grundlage: Testabscheidungen im Labormaßstab, bevor eine Serie startet.
Wareneingang Mo–Do 07:00–16:00 Uhr · Fr 07:00–14:00 Uhr. Be- und Entladen witterungsunabhängig in der Logistikhalle, Zugang über Lkw-Rampe bzw. Tor.
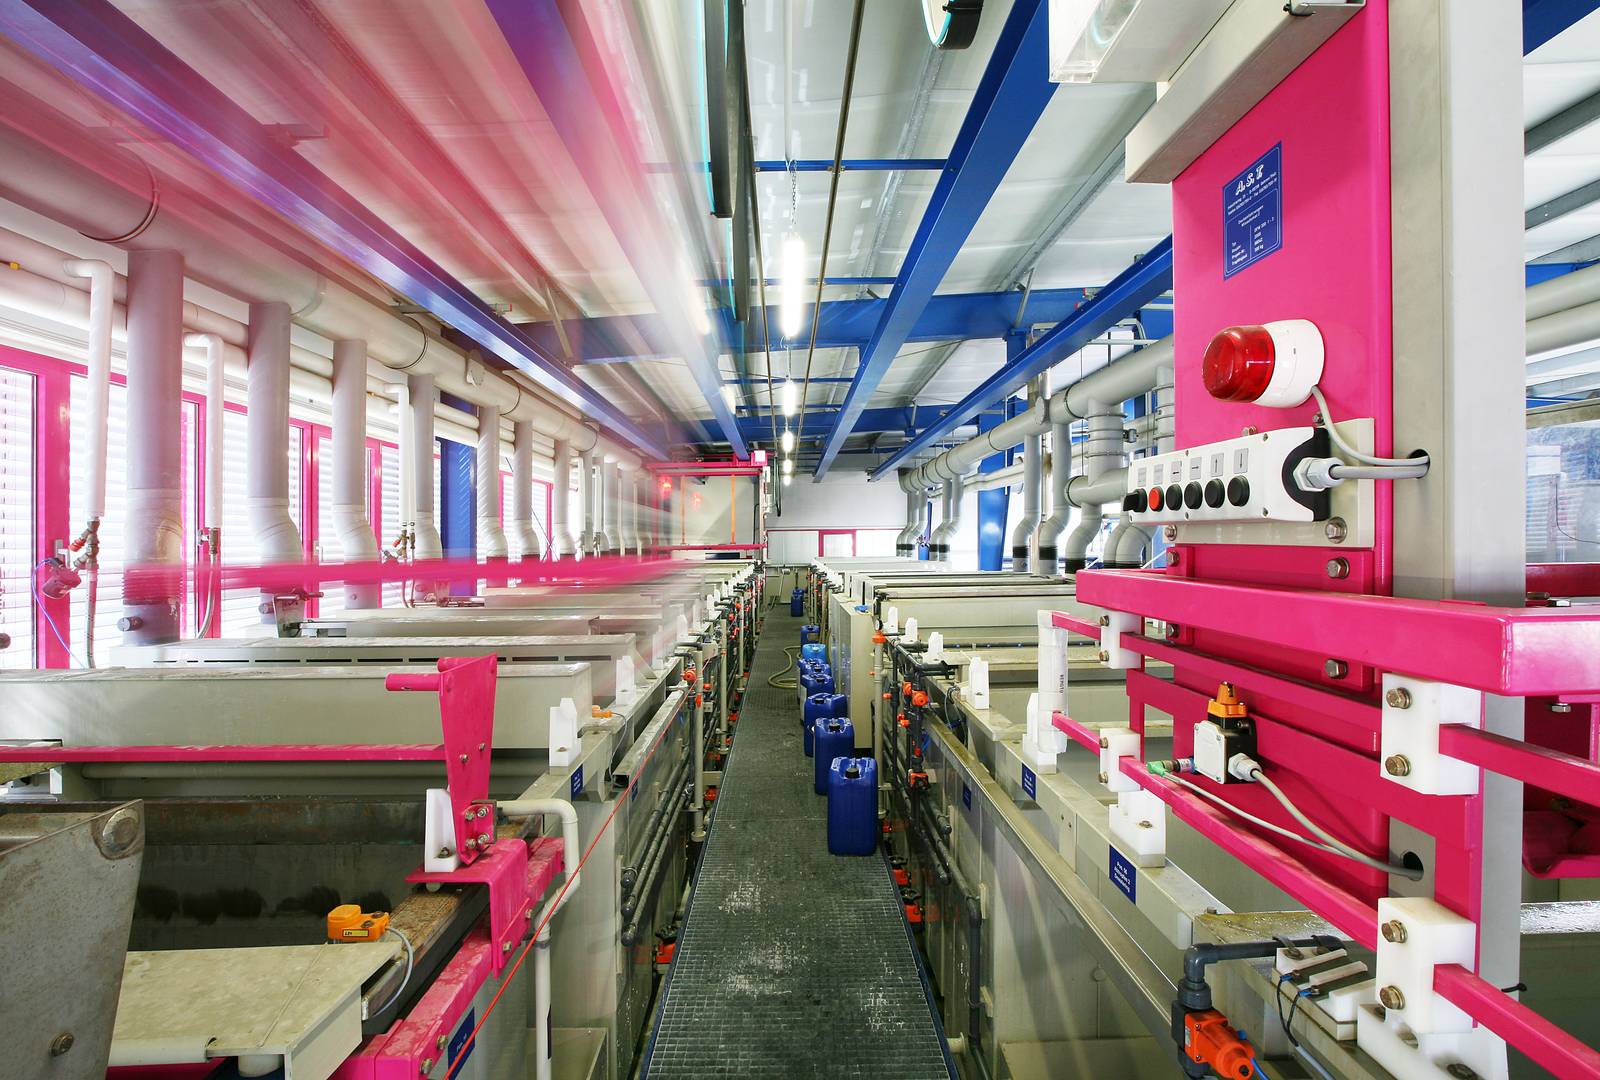
Trommel oder Gestell, je nach Teil und Verfahren. Kontinuierliche Bad- und Abwasserkontrollen halten Ergänzungsmengen und Eingriffsgrenzen der Elektrolyte exakt ein.
Schichtdicke per X-Ray, Fettfreiheit per Tintentest / Wasserbruchtest. Dokumentiert im Qualitätsprotokoll. Korrosionsprüfung über externen Partner.
Komplett zurück oder eingelagert im Warmlager und in Teilmengen nach Abruf geliefert – 1.000 Stellplätze stehen dafür bereit.
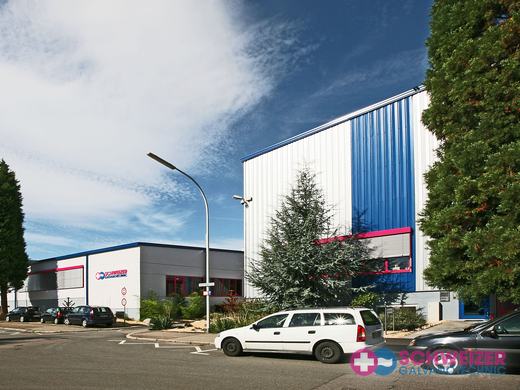
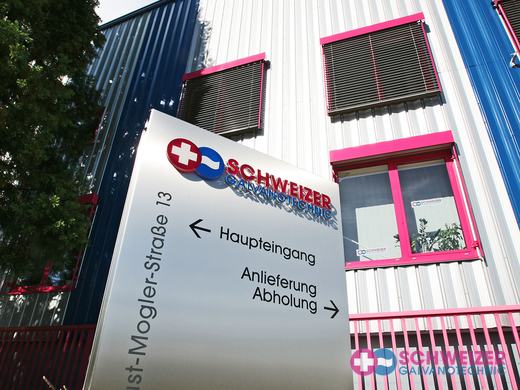
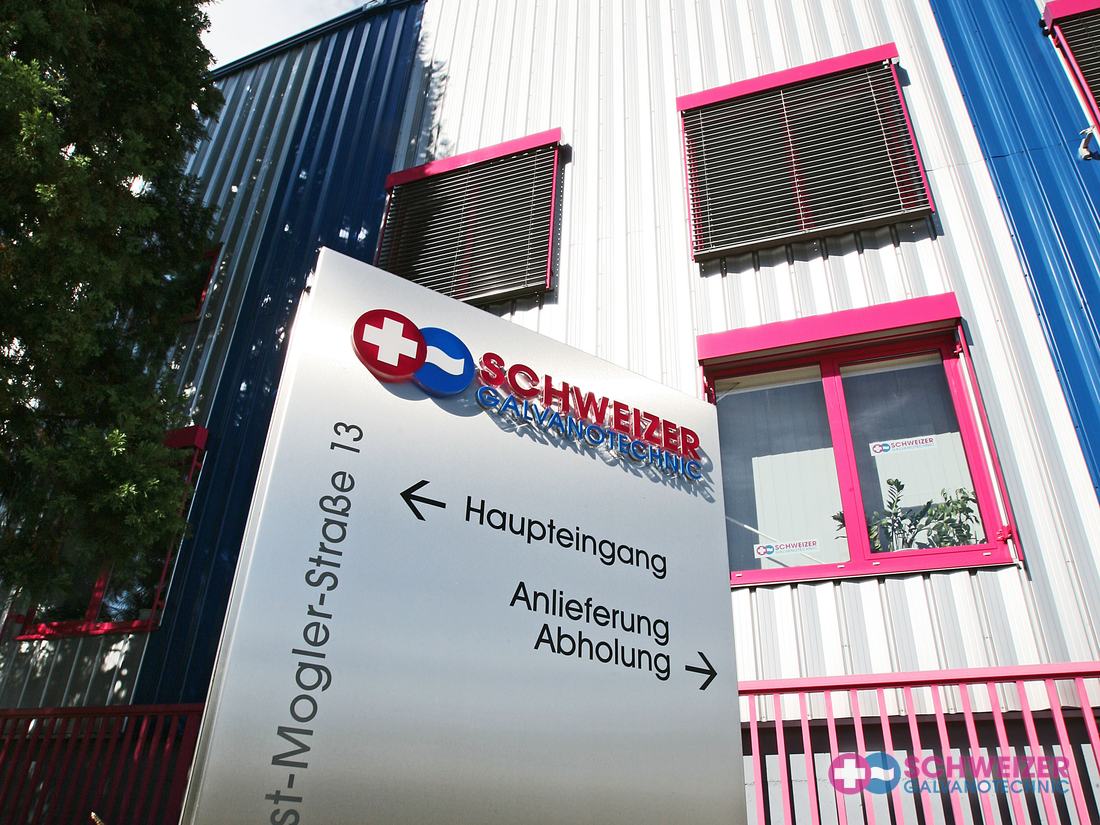 Anlieferung · August-Mogler-Straße 13
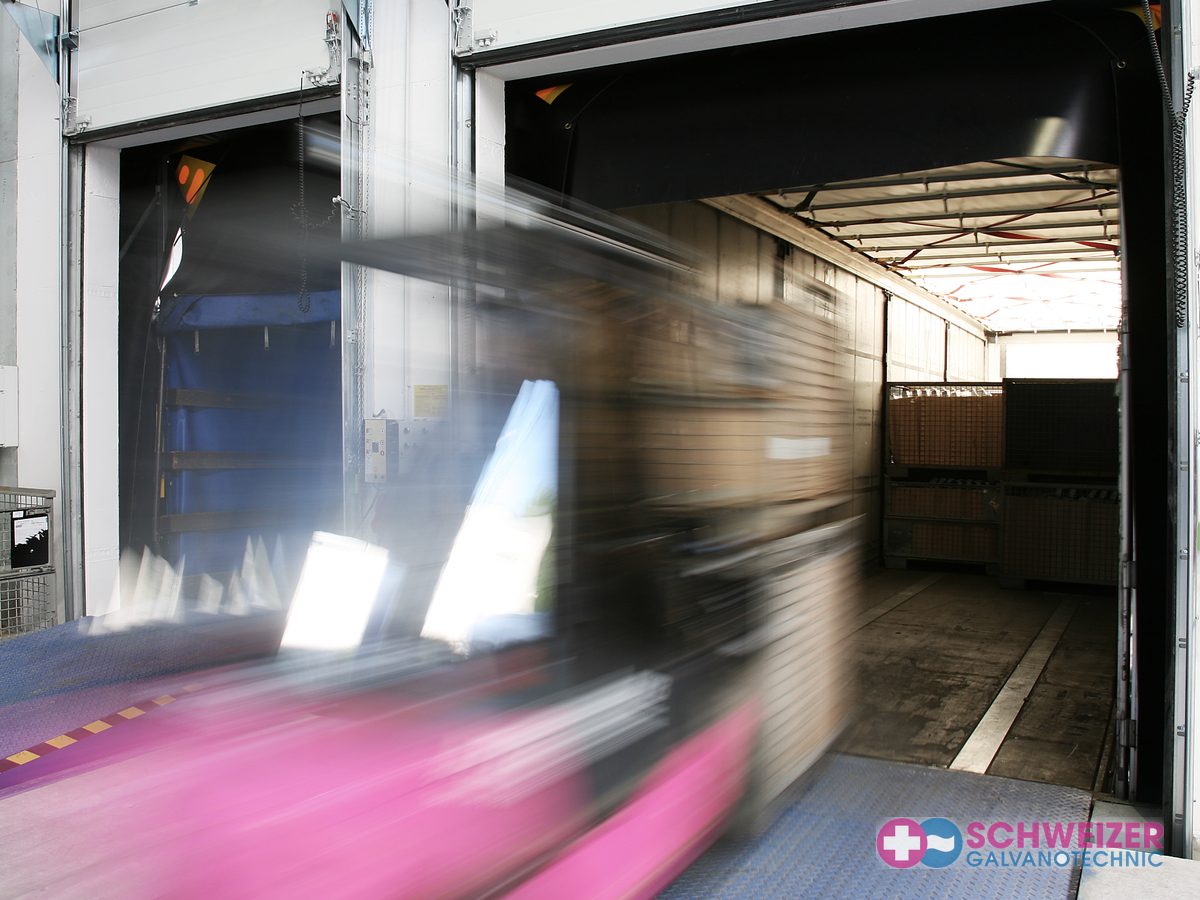
Logistik & Anlieferung
Warenein- und -ausgang liegen in der Logistikhalle: be- und entladen wird witterungsunabhängig, gelagert wird im Warmlager – der Taupunkt wird nicht unterschritten.
Kunden
Kunden sind Unternehmen der Metallverarbeitung – teilweise als Automobilzulieferer tätig. Entsprechend hoch sind die Ansprüche an die Qualität.
Kurzer Weg
Perfekt in Metallveredelung.
Verfahren, Werkstoff, Stückzahl und Wunschtermin genügen für eine erste Rückmeldung aus der Technik. Bei kritischen Geometrien klärt das Labor vorab.
Direkte Wege
Kein Kontaktformular-Labyrinth – hier stehen die Durchwahlen und Postfächer, die Sie brauchen.
Jobs & Ausbildung
Sie sind aufgeschlossen für Neues, bereit, ständig dazuzulernen und sich immer wieder neuen Herausforderungen zu stellen? Dann sind Sie der/die Richtige für uns – auch als Quereinsteiger! Wir sind ständig auf der Suche nach leistungsbereiten Mitarbeitern, die in unsere starke Mannschaft passen.
Wir benötigen ständig qualifizierte Fachleute und bilden unseren Nachwuchs deshalb selbst aus. Bewerben Sie sich – wir suchen Sie!
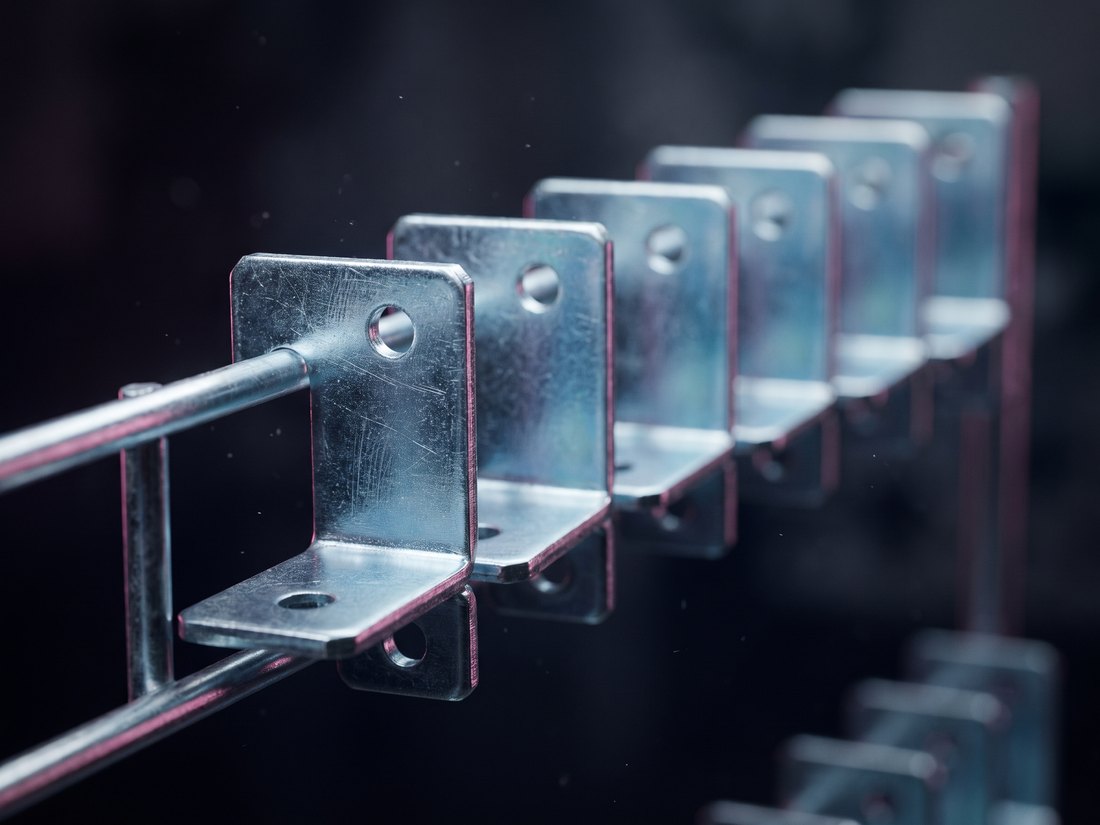 Symbolbild
Mit der Maus auf eine Stelle zeigenStelle antippen – für Aufgaben, Voraussetzungen und die Anzeige als PDF.
Eintrittab sofort
Aktuell suchen wir eine/n Mitarbeiter/in für unser Wareneingangsbüro. Es handelt sich hierbei um einen Vollzeitarbeitsplatz (Montag bis Freitag).
Ausbildungsbeginn01.09.2027
Bis vor Kurzem hieß das Berufsbild Galvaniseur/-in – heute spricht man von Oberflächenbeschichter/-in. Oberflächenbeschichter/-innen veredeln Metallteile in galvanischen Bädern: Sie bereiten die Teile vor, überwachen Bäder und Anlagen und prüfen die fertigen Schichten.
Derzeit keine freie Stelle – Initiativbewerbungen sind willkommen.
Eine spannende und abwechslungsreiche Ausbildung. Langeweile gibt es bei uns nicht, denn jeder Tag bringt neue, interessante Aufgaben. Als Azubi lernen Sie die Schwerpunkte unseres Unternehmens kennen und sammeln Erfahrungen in Bereichen wie z. B. Auftrags- und Rechnungsbearbeitung, Buchführung, Qualitätswesen und Statistik.
Selbst wenn gerade kein Bedarf an Auszubildenden besteht, kann sich das sehr schnell ändern. Wir freuen uns deshalb auch über Ihre Initiativbewerbung!
Wir freuen uns auf Ihre – vorzugsweise elektronische – Bewerbung: per E-Mail an bewerbung@schweizer-galvano.de oder per Post an: Schweizer Galvanotechnic GmbH & Co. KG · August-Mogler-Straße 9–13 · 74080 Heilbronn.
Häufige Fragen
Ja. Der Betrieb ist auf die galvanische Oberflächenbeschichtung von Einzelstücken, Klein- und Mittelserien spezialisiert – genau dort, wo hohe Flexibilität und kurze Verarbeitungszeiten den Unterschied machen.
Ja. Zum Leistungsumfang gegen Gebühr gehört die Bereitstellung von Qualitätsprotokollen für alle Verfahren. Geprüft wird im eigenen Haus: Schichtdicke per Röntgenfluoreszenz (X-Ray, Helmut Fischer GmbH), magnetinduktive Schichtdickenmessung, Wasserbruch- bzw. Tintentest auf Fettfreiheit und X-RFA-Materialidentifikation. Die Korrosionsprüfung übernimmt ein externer Laborpartner.
Wareneingang Montag bis Donnerstag 07:00–16:00 Uhr, Freitag 07:00–14:00 Uhr. Anlieferung und Abholung laufen über Haus 13 (Logistikhalle) an der Lkw-Rampe bzw. am Tor auf der rechten Gebäudeseite. Wichtig für Speditionen: Die Landturmstraße ist für Lkw über 7,5 t nicht geeignet.
Im Bereich chemisch Nickel ist eine Artikelbearbeitung bis zu einem Rohwarengewicht von 250 kg möglich. Die Elektrolytwartung läuft dabei kontinuierlich online über einen mikroprozessorgesteuerten Controller – für engste Toleranzen in der Schichtqualität.
Färbungen werden nicht angeboten; angeboten wird EV 1 farblos/natur. Als Vorbehandlung stehen E0 (entfettet), E6 (chemisch gebeizt) und sauer mattgebeizt zur Verfügung. Eloxalteile werden auf Universalgestellen bearbeitet – Bauteile mit erhöhten visuellen Ansprüchen oder mit Passungen werden deshalb nicht angenommen.
Ja. Die Logistikhalle umfasst 1.500 m² mit 500 Stellplätzen für Europoolpaletten und Gitterboxen im Regallagersystem sowie weiteren 500 Stellplätzen auf freier Hallenfläche. Es handelt sich um ein Warmlager – der Taupunkt wird nicht unterschritten.
Das Qualitätsmanagement ist durch Intertek nach DIN EN ISO 9001:2015 zertifiziert (Zertifikat-Nr. 2024-0238565); das Zertifikat ist bis zum 29.05.2027 gültig und kann hier auf der Seite eingesehen werden. Für das WBK-Verfahren an Aluminium besteht seit dem Jahr 2000 eine Freigabe nach TL 124/01 für die Audi-Normen 82427 und 82428 – weitere Freigaben u. a. nach DBL und PTL.
Ja – alle Technologien der Verfahrensübersicht sind RoHS-konform. PFOS wird im Betrieb nicht verwendet. Sechswertiges Chrom wurde schrittweise herausgenommen: Zinkschichten werden seit 1991 Chrom(VI)-frei blau passiviert, die Gelbchromatierung ist seit 2006 dreiwertig, ebenso die Schwarzchromatierung; Verchromen entfiel 2017, Oliv- und Gelbchromatieren mit Chrom(VI) seit 06/2023.
Ihre Frage war nicht dabei?
Frage direkt stellenAnfrage
Je genauer Verfahren, Werkstoff und Stückzahl, desto schneller kommt eine belastbare Rückmeldung. Zeichnungen und Fotos gerne im Anschluss per E-Mail an anfrage@schweizer-galvano.de.
Anfahrt
Navigationsziel: August-Mogler-Straße 13, 74080 Heilbronn – dort liegen der Haupteingang sowie Anlieferung und Abholung.
Die Landturmstraße ist für Lkw über 7,5 t nicht geeignet. Bitte nutzen Sie die oben beschriebenen Routen über die A 6 oder A 81.